جوش پلاستیک چیست و چه کاربردهایی دارد؟ آیا استفاده از جوش پلاستیک برای تعمیر مخازن و بشکه های پلی اتیلن امن است؟ فرآیند جوشکار پلاستیک چگونه است؟ در این مقاله از مجله اینترنتی پنادپلاستیک قصد داریم در مورد یکی از روش های تعمیر و بازسازی قطعات پلاستیکی و پلیمری صحبت کنیم، پس با ما تا انتهای این مطلب همراه باشید.
جوش پلاستیک در واقع روشی برای اتصال دو قطعه پلاستیکی ( پلیمری) با اعمال حرارت و فشار کنترل شده است. حالا این دو قطعه می توانند بخشی از بدنه سپر خودرو، قسمتی از بشکه پلاستیکی یا هر قطعه دیگری باشند. توجه داشته باشید که جوش پلاستیک با چسب پلاستیک، سازکاری کاملا متفاوت دارد اگرچه کاربرد هردو آنها تقریبا برای ترمیم پلاستیک آسیب دیده است.
ترمیم مخازن و بشکه های پلاستیکی با استفاده از جوش پلاستیکی می تواند ایمن باشد، به شرط اینکه توسط متخصص و با استفاده از الکترود هم جنس صورت بگیرد. در ادامه در مورد جوش پلاستیکی، کاربردها، مزایا، بایدها و نبایدهای آن به صورت مفصل توضیح خواهیم داد.
به طور خلاصه و ساده، جوش پلاستیک ( به انگلیسی Plastic Welding) فرآیندی است که در آن دوقطعه پلاستیکی با اعمال حرارت و فشار کنترل شده به یکدیگر متصل می شوند که معمولا برای ترمیم قطعات پلاستیکی و پلیمری یا اتصال دائمی آنها به یکدیگر استفاده می شود.
جوش پلاستیک هم از نظر استحکام مکانیکی سازه و هم از نظر سلامت اپراتور می تواند ایمن باشد، به شرط اینکه:
جدول زیر، خلاصه توضیحات در مورد جوش پلاستیک و پلاستیک هایی که می توان با این روش جوش داد را برای شما ارائه کرده است:
| مشخصه | توضیح |
| تعریف پایه | اتصال مولکولی قطعات ترموپلاستیک از طریق حرارت و فشار |
| پلاستیکهای قابل جوش | پلیپروپیلن (PP)، پلیاتیلن (PE)، ABS، پیویسی (PVC)، پلیکربنات (PC) |
| پلاستیکهای غیرقابل جوش | ترموستها (رزینها، اپوکسیها و باکالیتها ذوب نمیشوند و میسوزند) |
| میزان استحکام جوش | در شرایط استاندارد، بین ۷۰٪ تا ۱۰۰٪ استحکام قطعه اصلی |
| ایمنی کار | نیاز به ماسک فیلتردار (ضد بخارات شیمیایی)، دستکش عایق و تهویه مناسب |
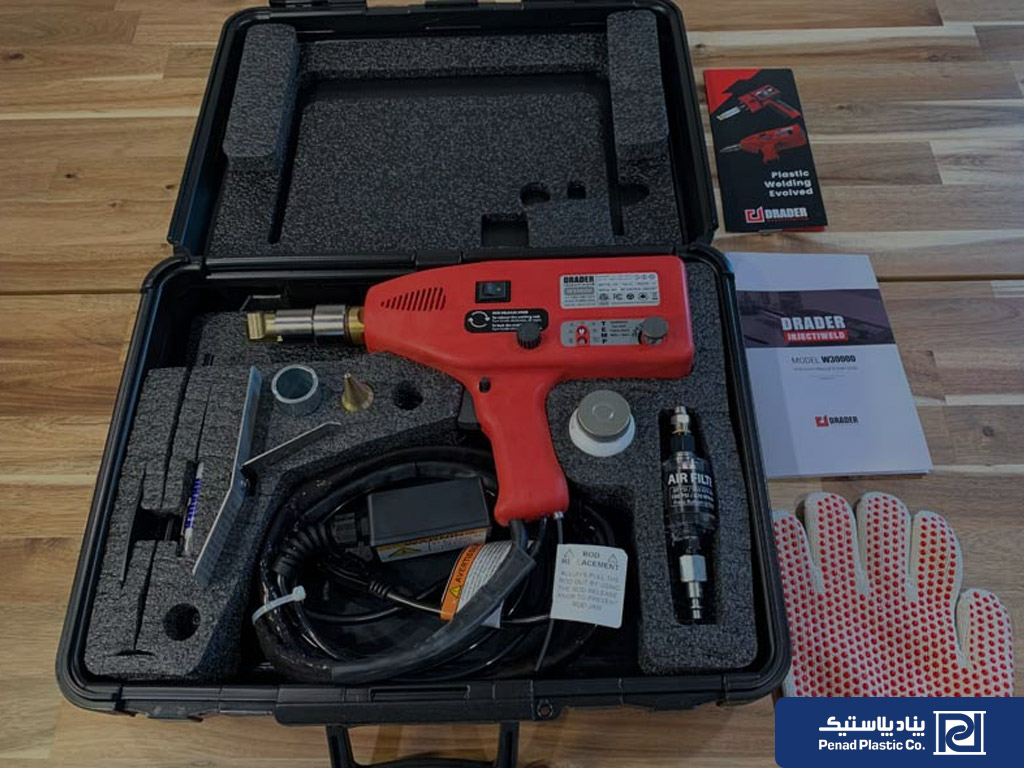
برای جوشکاری پلاستیک، نیاز به منبع حرارت ( مثل هویه جوش پلاستیک) الکترود یا میله جوش پلاستیک ( از جنس خود قطعه نیاز به تعمیر)، سوهان و سمباده پلاستیک، کاتر یا کاردک فلزی، دستکش، ماسک تنفسی، عینک کار و گیره های دستی خواهد بود.
بعد از تهیه وسایل فوق، جوشکاری پلاستیک در 3 گام اصلی انجام میشود:
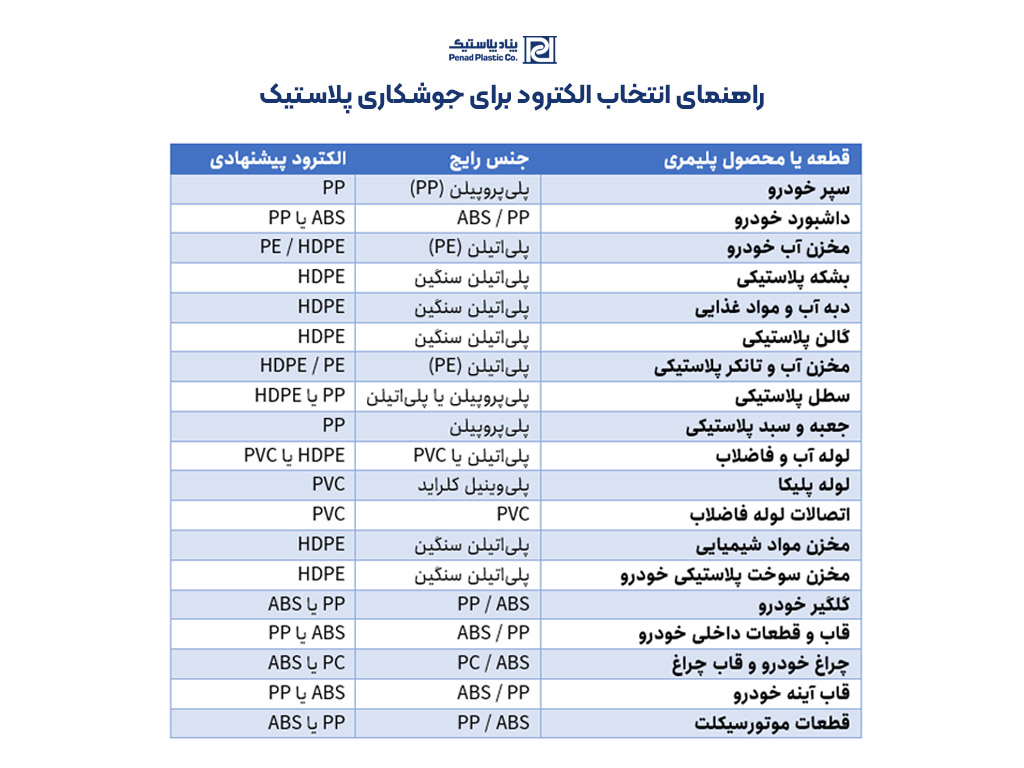
نکته مهم: بازهم تاکید می کنیم که الکترود یا میله جوش پلاستیک باید دقیقا جنس همان قطعه ای باشد که میخواهید جوش بدهید. مثلا برای سپر ماشین که معمولا از جنس PP (پلی پروپیلن) است باید از الکترود PP نیز استفاده شود. استفاده از قطعه های نامناسب و ناهمجنس، علاوه بر خطرات ایمنی ( به خصوص در بشکه های پلاستیکی) می تواند سبب جداشدن قطعه بعد از مدتی استفاده شود.
معمولا روی هر قطعه با علائم خارجی، می توان نوع پلیمری به کار رفته را متوجه شد. در ادامه با رایج ترین انواع پلیمر و علائم اختصاری آنها که روی قطعات پلاستیکی درج می شوند، آشنا خواهیم شد:
اما ممکن است برخی قطعه ها دارای علامتی برای تشخیص نباشند، بنابراین سعی می کنیم جدول زیر را برای تشخیص ماده اولیه قطعه های پلیمری پرکاربرد برای شما معرفی کنیم:
انتخاب شیوه مناسب برای جوشکاری پلاستیک تا حد زیادی به ابعاد قطعه، جنس پلیمر، تیراژ خط تولید، حساسیت آببندی و دقت نهایی مورد نیاز وابسته است. صنایع مختلف متناسب با این فاکتورها، از متدهای گوناگونی استفاده میکنند که اصلیترین آنها عبارتاند از:
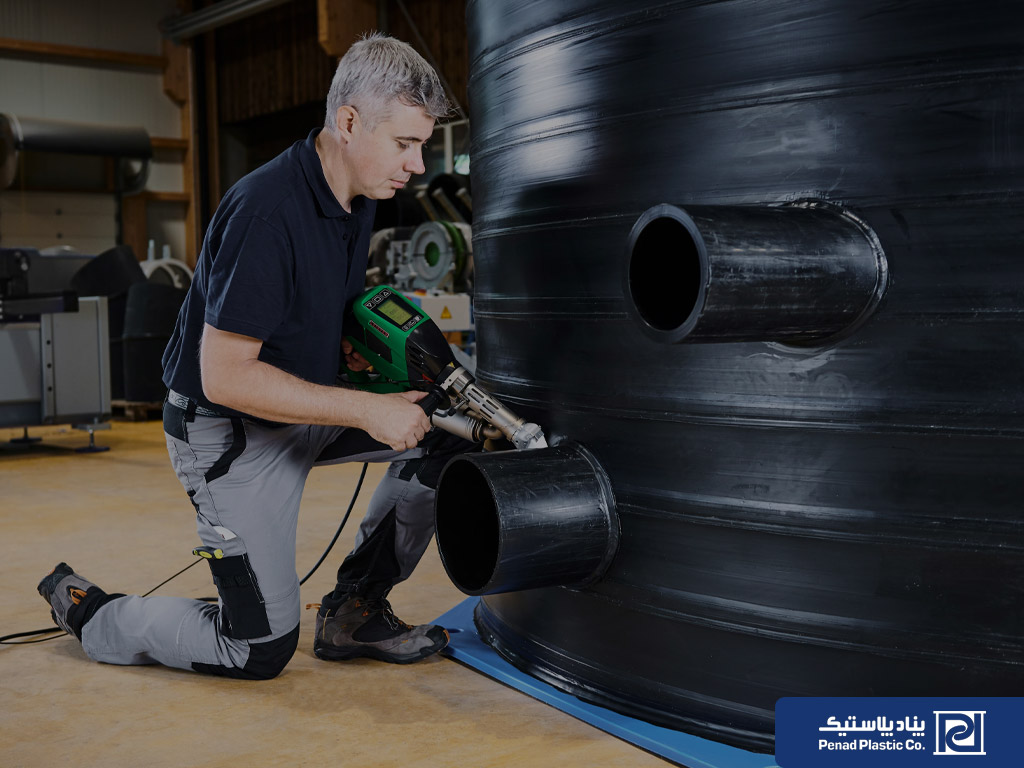
در این تکنیک، هوای بسیار داغ توسط سشوارهای صنعتی یا تفنگهای حرارتی مخصوص به محل اتصال و همزمان به مفتول پرکننده (سیم جوش پلاستیکی) دمیده میشود. با ذوب سطحی هر دو بخش و اعمال فشار دست یا غلتک، پیوند یکپارچهای میان دو قطعه شکل میگیرد.
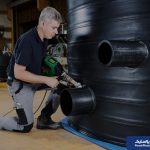
این روش به دلیل در دسترس بودن تجهیزات و امکان اجرا در محل پروژه، اصلیترین انتخاب برای تعمیرات میدانی نظیر بازسازی سپر و بدنه خودرو، ترمیم مخازن بزرگ پلیاتیلنی، بشکههای صنعتی و اتصال ورقهای عایق و لاینرهای PVC به شمار میرود.
این روش پیشرفته بر پایه اعمال ارتعاشات صوتی با فرکانس بسیار بالا (فراتر از آستانه شنوایی انسان) عمل میکند. ارتعاش مکانیکی قطعات روی یکدیگر سبب ایجاد اصطکاک موضعی شدید در سطح تماس شده و قطعه را در کسری از ثانیه ذوب و متصل میسازد.
سرعت فوقالعاده بالا، تمیزی اتصال بدون نیاز به مواد مصرفی یا چسب، و دقت بینظیر باعث شده است جوش اولتراسونیک به استانداردی طلایی در صنایع مونتاژ تجهیزات پزشکی، بستهبندیهای استریل بهداشتی، و تولید قطعات ظریف الکترونیکی تبدیل شود.
مکانیسم این روش بر ایجاد گرما از طریق سایش مستقیم دو قطعه متکی است. در مدل چرخشی، یکی از قطعات با سرعت دورانی بسیار بالا میچرخد و به قطعه ثابت دیگر فشرده میشود تا حرارت ناشی از مالش، لبههای اتصال را ذوب کند؛ سپس چرخش ناگهان متوقف می شود و با حفظ فشار، پیوند شکل میگیرد. این فرایند بهترین گزینه برای قطعات دارای تقارن محوری و هندسه مدور، مانند درپوشها، فیلترهای خودرو، شناورها و اتصالات لولههای پلاستیکی است.
در جوشکاری با صفحه داغ، لبههای اتصال دو قطعه پلاستیکی در تماس مستقیم با یک پلیت فلزی مجهز به المنت حرارتی قرار میگیرند تا به مرحله خمیری و ذوب برسند. پس از رسیدن به دمای مطلوب، صفحه بهسرعت از میان قطعات خارج شده و دو قطعه بلافاصله با فشار هیدرولیک یا مکانیکی به یکدیگر پرس میشوند تا سرد شوند. این روش به دلیل قدرت ایجاد درزهای کاملا نفوذناپذیر و مستحکم، برای قطعات حجیم و پیچیده نظیر باک بنزین خودرو، چراغهای اتومبیل، لوازم خانگی و مخازن تحت تنش سنگین کاربرد گسترده دارد.
یکی از مطمئنترین روشهای لولهکشی مدرن است که در آن از اتصالات مجهز به سیمپیچهای الکتریکی داخلی (کوپلرها) استفاده میشود. با عبور جریان الکتریسیته از این سیمپیچها، حرارت کنترلشدهای ایجاد میشود که جداره بیرونی لوله و جداره داخلی اتصال را همزمان ذوب و به یک توده یکپارچه تبدیل میکند.
این فناوری ضریب اطمینان و آببندی فوقالعاده بالایی دارد و به همین دلیل استاندارد اجباری و جهانی برای اتصال خطوط حساس انتقال گاز شهری و شبکههای پرفشار آبرسانی پلیاتیلنی محسوب میشود.
این روش نوین و دقیق، از تابش متمرکز پرتو لیزر برای ذوب بسیار ظریف و کنترلشده خط اتصال بهره میبرد. معمولا قطعه بالایی نسبت به طول موج لیزر شفاف بوده و قطعه زیرین پرتو را جذب میکند تا ذوب تنها در محل دقیق تماس رخ دهد.
به دلیل عدم اعمال فشار مکانیکی سنگین و ایجاد خط جوش نامرئی، تمیز و بدون کوچکترین پلیسه، از جوش لیزری در مونتاژ حسگرهای حساس خودرویی، قطعات میکروالکترونیک، ساعتهای هوشمند و قطعات مینیاتوری ابزار دقیق استفاده میشود.
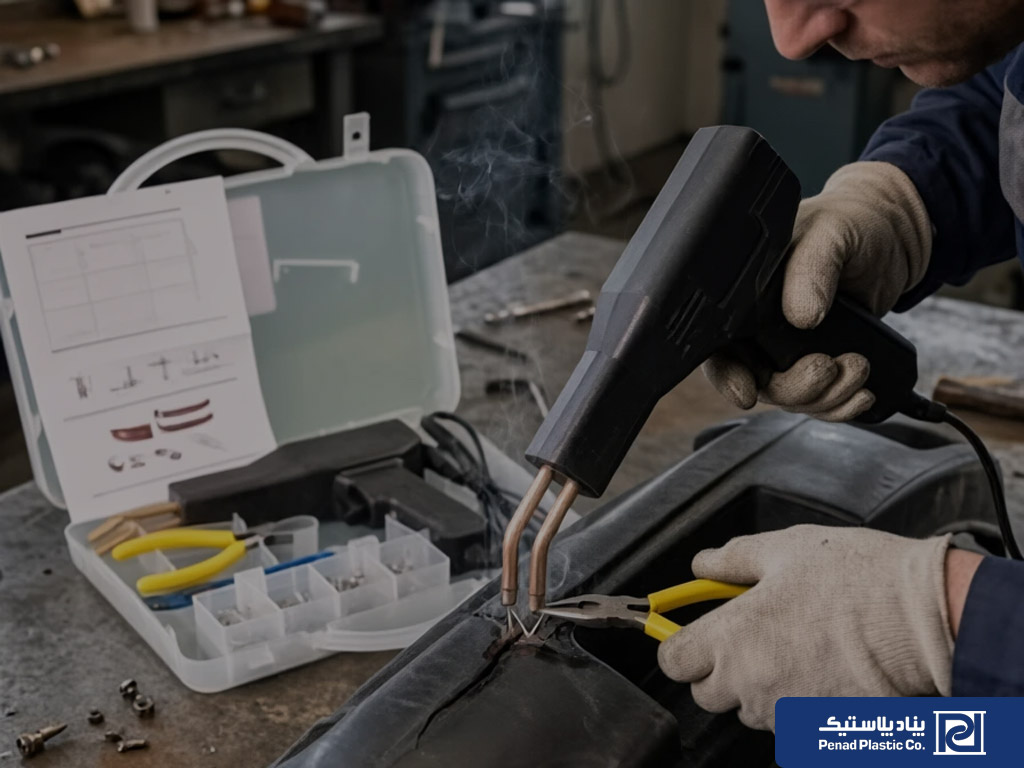
بله، جوشکاری پلاستیک می تواند تحت شرایطی برای تعمیر بشکه پلاستیکی امن باشد. امنیت جوشکاری پلاستیک برای تعمیر مخازن و بشکه های پلاستیکی کاملا به جنس بشکه، محل آسیبدیدگی و نوع مادهای که قرار است درون آن نگهداری شود بستگی دارد.
بیشتر بشکههای پلاستیکی صنعتی، بهویژه انواع بشکه پلاستیکی ۲۲۰ لیتری، از پلیاتیلن سنگین با وزن مولکولی بالا ساخته میشوند که قابلیت جوشپذیری حرارتی فوقالعادهای دارد.
برخلاف چسبهای مایع و اپوکسیها که روی سطح روغنی و کمانرژی پلیاتیلن هیچ کارایی پایداری ندارند، جوش حرارتی پلاستیک پیوند مولکولی واقعی ایجاد میکند و میتواند تا حدود 90% از مقاومت اولیه دیواره مخزن را بازیابی کند؛ بنابراین برای جلوگیری از هزینههای خرید بشکه جدید، روشی کاملاً استاندارد و قابل اتکا محسوب میشود.
اگر آسیب در دیواره یا بخشهای بالایی بشکه رخ داده باشد، جوشکاری با استفاده از مفتول همجنس پلیاتیلنی و ایجاد شیار مناسب، اتصالی بسیار مطمئن و آببند ایجاد میکند که توان تحمل تنشهای معمولی را دارد.
اما اگر شکستگی در کف بشکه یا لبههای زیرین آن باشد، شرایط کاملا متفاوت خواهد بود؛ زیرا کف مخزن نقطه تمرکز بالاترین فشار هیدرواستاتیکی حاصل از وزن مایع و ضربات مداوم ناشی از حملونقل و جابهجایی با لیفتراک است. در چنین وضعیتی، جوشکاری ریسک بالایی برای نشتی ناگهانی دارد و استفاده از بشکه تعمیرشده برای سیالات حساس یا سنگین به هیچ عنوان توصیه نمیشود.
استفاده از بشکه پلاستیکی که با جوش پلاستیکی تعمیرشده برای مصارف کشاورزی، آبیاری، پساب یا ذخیره آب صنعتی کاملا بدون خطر و مقرونبهصرفه است. اما اگر بشکه برای ذخیره آب شرب، لبنیات یا فرآوردههای غذایی به کار میرود، مفتول جوش حتما باید دارای گرید بهداشتی باشد و سطح داخلی آن بهگونهای پرداخت شود که شیارهای میکروسکوپی برای تجمع باکتریها باقی نماند. که توصیه می کنیم برای این کاربردها از بشکه های نو استفاده کنید.
در مورد اسیدها، مواد خورنده و مواد شیمیایی خطرناک نیز تنها زمانی میتوان جوشکاری را ایمن دانست که بهکمک اکسترودرهای صنعتی و پس از آزمون دقیق نشتسنجی هیدرواستاتیک تأیید شود.
بشکههای دستدوم صنعتی اغلب پیش از تعمیر، حاوی حلالها، سوخت، تینر یا سایر مواد فرار و قابل اشتعال بودهاند. نزدیک کردن سشوار حرارتی به دهانه یا بدنه این بشکهها بدون تخلیه، شستوشوی کامل، بخارزدایی و باز گذاشتن درپوشها، خطر انفجار لحظهای گازهای محبوس را به همراه دارد.
علاوه بر این، ذوب موضعی پلیاتیلن در محیط بسته میتواند گازهای آزاردهنده برای سیستم تنفسی ایجاد کند، از این رو اجرای جوشکاری حتماً باید در محیطی با تهویه کافی و همراه با تجهیزات محافظتی استاندارد صورت گیرد تا فرآیند تعمیر از هر نظر بیخطر و پایدار باشد.
هنگام تصمیمگیری برای اتصال یا بازسازی قطعات پلیمری، اغلب این پرسش مطرح میشود که استفاده از چسبهای صنعتی (مانند اپوکسی یا چسبهای قطرهای و فوری) مناسبتر است یا جوشکاری حرارتی.
اگرچه هر دو روش کاربردهای خاص خود را دارند، اما تفاوت ماهوی آنها در ساختار اتصال، عملکرد کاملاً متفاوتی در شرایط واقعی ایجاد میکند.
در ادامه، این دو رویکرد بر اساس مولفههای کلیدی ارزیابی شدهاند:
بزرگترین مزیت جوش پلاستیک، ایجاد یک پیوند مولکولی همگن و یکپارچه میان قطعات است؛ چرا که زنجیرههای پلیمری با اعمال حرارت در هم تنیده میشوند و پس از سرد شدن، تفاوتی میان نقطه اتصال و بدنه اصلی قطعه باقی نمیماند. در مقابل، چسبهای اپوکسی و سوپرچسب صرفا یک لایه چسبندگی سطحی (مکانیکی یا شیمیایی موضعی) ایجاد میکنند.
از آنجا که بسیاری از پلاستیکهای پرکاربرد صنعتی (نظیر پلیاتیلن و پلیپروپیلن) انرژی سطحی بسیار پایینی دارند، چسبها قادر به خیسسازی و نفوذ عمیق روی آنها نیستند و با اعمال اندکی فشار برشی یا بار کششی، اتصال بهسادگی از روی سطح پوسته میشود.
قطعات پلاستیکی بهویژه در صنایع خودروسازی، لولهکشی و مخازن صنعتی، بهطور مداوم در معرض تکانههای مکانیکی، لرزشهای ممتد و ضربات ناگهانی قرار دارند. جوش پلاستیک به دلیل حفظ خاصیت کشسانی و انعطافپذیری طبیعی پلیمر، در برابر تنشها تسلیم نمیشود و رفتار یکدستی با کل سازه نشان میدهد.
در نقطه مقابل، لایه چسب پس از گیرایش و خشک شدن نهایی، ماهیتی صلب، خشک و شکننده پیدا میکند؛ بنابراین کوچکترین تاببرداشتن سازه یا ارتعاش مداوم، به شکلگیری میکروترکها و در نهایت شکست ناگهانی اتصال منجر خواهد شد.
اتصال حاصل از جوشکاری پلاستیک ماهیتی کاملاً دائمی دارد و طول عمر آن عملاً با چرخه عمر مفید خود قطعه برابری میکند. این درزهای جوشخورده در مواجهه با چرخههای حرارتی، انقباض و انبساط ناشی از سرما و گرما، و همچنین رطوبت دائمی کیفیت خود را حفظ میکنند.
اما عمر پیوند چسبها همواره با گذر زمان رو به زوال است؛ عوامل محیطی نظیر تابش پرتوهای فرابنفش (UV)، تغییرات مداوم دمای محیط، نفوذ رطوبت، یا مواجهه با روغنها و حلالهای پایه هیدروکربنی باعث پوک شدن و تجزیه تدریجی پیوند پلیمری چسب شده و پس از مدتی موجب جدایش خط اتصال میشوند.
از منظر بودجه و راهاندازی اولیه، برتری با چسبهای پلاستیک است؛ چرا که این مواد با قیمت بسیار مقرونبهصرفه در دسترس بوده و برای اجرای کار به هیچ تجهیز جانبی پیچیدهای بهجز سنباده یا تمیزکننده سطحی نیاز ندارند.
در سمت دیگر، راهاندازی فرآیند جوش پلاستیک نیازمند سرمایهگذاری متوسط تا بالا روی تجهیزات تخصصی نظیر سشوارهای صنعتی مجهز به کنترل دقیق دما، اکسترودرهای دستی، نازلهای سرعت، یا اتوهای صفحهداغ است؛ هرچند این هزینه اولیه در کارهای صنعتی با حذف خرید مجدد قطعات جدید بهسرعت مستهلک میشود.
کار با چسبها فرآیندی سریع، بدون دردسر و بدون نیاز به دانش مهندسی عمیق است و هر کاربری با مطالعه راهنمای محصول میتواند قطعات شکسته را در چند دقیقه کنار هم تثبیت کند. در نقطه مقابل، جوشکاری پلاستیک فرآیندی کاملاً فنی است و نیاز به تخصص و تجربه میدانی دارد.
اپراتور باید مهارت تشخیص نوع دقیق پلیمر (از طریق کدهای بازیافت، تست شعله یا بو) را داشته باشد، دمای کاری را متناسب با نقطه ذوب دقیق هر رزین تنظیم کند، زاویه اعمال مفتول را حفظ نماید و از سوختن یا اکسیداسیون ساختار مولکولی پلاستیک جلوگیری به عمل آورد.
سوالات متداول (FAQ)
بله؛ در صورتی که پلاستیکها از یک خانواده باشند و دمای ذوب به درستی رعایت شود، پیوند ایجاد شده دائمی است و در برابر آب، فشار و تنش مقاومت میکند.
توری فلزی یا اتصالات مفتولی داغ برای تثبیت اولیه عالی هستند، اما جوش کامل نیازمند ادغام مذاب پلاستیک است تا مقاومت به صورت یکنواخت توزیع شود.
استنشاق مستقیم هرگونه دود حاصل از پلیمرهای داغ میتواند به مجاری تنفسی آسیب برساند. برای جوشکاری حتماً باید از ماسکهای دارای فیلتر جاذب گاز کربن و تهویه فعال استفاده کنید.
اگر کد قطعه درج نشده باشد، میتوان تست اشتعال یا ذوب تکهای کوچک را انجام داد؛ اما جوش دو پلاستیک متفاوت بازدهی ضعیفی خواهد داشت.